Отмывка печатных плат после пайки: когда она необходима?
«Если вы не можете объяснить свою идею
шестилетнему ребёнку, значит, вы сами её не понимаете».
Альберт Эйнштейн
Меня зовут Широлапов Денис. Я главный технолог монтажно-сборочного производства Резонит. Успешная работа производства зависит не только от качества оборудования, но и от того, как организован процесс производства. Главный технолог — это специалист, который отвечает за организацию и оптимизацию производственных процессов. Его можно назвать «архитектором» производства: он разрабатывает технологии, контролирует качество продукции и следит за тем, чтобы все процессы были эффективными и экономичными.
Зачем ещё одна статья?
Вопрос отмывки электронных сборок после пайки неоднократно обсуждался на страницах технических изданий как научными мужами [10 - 12], так и поставщиками оборудования, материалов и услуг с откровенно рекламными целями [7-9, 13, 15, 16]. Так зачем повторяться?
Поводом для написания этой статьи послужил резко возросший спрос со стороны заказчика на отмывку электронных сборок после пайки. При этом, при выяснении причин, побудивших заказчика включить отмывку в маршрут сборки, в 5 из 6 случаев диалог сводится к отказу от этой дорогостоящей операции. После череды однотипных выяснений «зачем?», «почему?» и анализа предоставляемой документации на изделие у меня сложилось впечатление, что у технических специалистов заказчика либо недостаточно информации по теме отмывки печатных узлов, либо техническое задание искажается по пути на производство.
Это и понятно. Все более-менее серьёзные статьи по теме изобилуют химическими терминами. Читать такие статьи и постоянно искать значения терминов — неудобно. Поэтому я решил взять формат повествования как в книге широко известного в узких кругах Алексея Маркова [22]. Если он смог объяснить даже неспециалистам финансы, инвестиции и мировую экономику, надеюсь, и мне удастся объяснить отмывку, не углубляясь в тонкости химических процессов. Благо есть множество монументальных трудов от специалистов, посвятивших проблеме очистки электронных сборок всю свою жизнь. К их авторитетному мнению я и буду апеллировать в случае необходимости. Ну, а для тех, кто давно и хорошо знаком с темой, ничего нового эта статья не принесёт.
А причём тут менеджеры?
Дело в том, что прежде чем заказ попадёт на производство, он проходит длинный путь. Например, Вы разработчик/конструктор в fabless команде. Вы подготовили комплект документов на своё изделие и Вам нужна опытная партия. А об отмывке уже подумали? Кому передадите КД для производства изделий? Хорошо, если у Вас есть менеджер продукта. Он займётся организационными вопросами. А если нет? Есть и такие заказчики, у которых заказ размещает, например, логист или снабженец. Этот человек выбирает подрядчика и хорошо, если он лично пообщается с нашим менеджером. А если он сам решает технические вопросы и размещает заказ в личном кабинете без консультации, результат порой удивляет.
И менеджеров на стороне подрядчика можно понять. Некорректно настроенный KPI мотивирует увеличивать стоимость каждого заказа. Включать в маршрут изготовления дополнительные операции, не вдаваясь в технические детали. Ведь размер премии может зависеть от стоимости заказа.
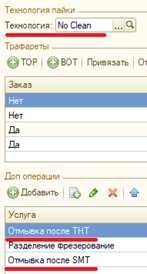
А где же технологи?
В команде разработки их практически никогда нет. На этапе ОКР роль технолога выполняет «универсальный солдат» или Левша, который изготавливает опытные образцы. Его логика проста – «Я сделал 10 рабочих плат за месяц, значит и Вы можете сделать 10000 плат так же как я – паяльником и феном. А отмоете всё зубной щёточкой и спирт-бензином». Только это так не работает. Чтобы подковать 10000 блох, нужно 1000 таких же универсальных солдат загрузить работой на месяц, выдав каждому по 10 плат. Где взять два батальона Левшей и сколько будет стоить их работа, конечно никого не интересует. Клонирование работает только в фантастических фильмах.
В команде подрядчика есть технологи. И на этапе обработки заказов и в производстве. Но, обрабатывая по сотне заказов в день, они перестают задаваться вопросом «Зачем это нужно заказчику?». Особенно, если их об этом не просили. А у линейных технологов вопросы не возникают просто потому, что «заказчику виднее что ему нужно. Он же за это заплатил!». И отмывочная жидкость продолжает литься тоннами где надо и где даже заказчику не надо, тратя его деньги, расходуя ресурс оборудования и загрязняя окружающую среду.
Так что же нам делать?
1. Прежде всего – отказаться от карго-культа отмывки. Отмывка — это контролируемый технологический этап, а не спасительный ритуал. Понятно, что любая достаточно развитая технология неотличима от магии[1] и даже технические специалисты, не сильно погружённые в предмет, склонны закладывать отмывку «на всякий случай». Для специалистов, не знакомых с этой технологией, отмывка электронного узла может казаться такой же обязательной, как мытьё посуды после еды.
2. Обязательно согласовывать техническую сторону производства на уровне технических специалистов и не отдавать её на откуп логистам и снабженцам. Хотите посмотреть маршрут изготовления изделия, в котором заказчик настоял на отмывке изделия, потому что «под лак»?
- Комплектование
- Маркировка ПП
- Автоматический монтаж SMD
- Отмывка SMD
- Установка выводных компонентов
- Селективная пайка выводных компонентов
- Отмывка DIP
- Нанесение клей-герметика
- Монтаж BQ1, C197, C200
- Выходной контроль ОТК
- Разделение/депанелинг
- Упаковка
- Распаковка на стороне заказчика
- Входной контроль ОТК
- Настройка/регулировка изделия
- Монтаж подборочных резисторов R198_2, R199_2, R200_2
- Лакирование
- Финишная сборка
- Приемо-сдаточные испытания
- Упаковка и отгрузка конечному потребителю
На вопросы «неужели не странно выглядит “Отмывка под лак” на 7 позиции, а сама операция лакирования – на 17й позиции, да и ещё в другом городе силами заказчика?» Заказчик ответил просто – «Оплачено - выполняйте». А если сборку ещё вернут к нам на ремонт или доработку? Через сколько рук она пройдёт, пока, наконец, её не покроют лаком? Такой порядок операций, мягко говоря, вызывает недоумение.
3. И самое главное - начать считать деньги. Не только деньги, заложенные на ОКР, но и на серийное производство. Если от конструктора зависит, сколько стоят материалы и компоненты, из которых собирается изделие, то стоимость производства конечного изделия полностью зависит от технолога [17]. Стоимость отмывки 10000 изделий может выйти дороже их монтажа [21]. Менеджерам заказчика главное вписаться в бюджет на производство. А, если, при прочих равных, один из подрядчиков ещё и отмывку два раза сделает, то выбор очевиден. Ну а почему снижение стоимости заказа может быть неинтересно менеджерам подрядчика, мы уже обсудили.
Так почему же производство так против операции отмывки? Неужели нам, коммерческой организации, не нужны деньги? За 30 лет на рынке производства электроники, мы прошли долгий путь и переболели многими «детскими болезнями». Нас не интересует сиюминутная прибыль. Мы прекрасно понимаем, что рано или поздно технические специалисты наших заказчиков увидят возможности оптимизации расходов и начнут задавать нам неудобные вопросы. Нам интересно сохранить долгосрочные партнёрские отношения, а не заработать в моменте и навсегда потерять репутацию и заказчика.
Даже если у Вас разработка на аутсорсе в условном Тайланде и проработка технологии серийной сборки в контракте с разработчиком не прописана, мы поможем Вам не тратить деньги впустую на явно лишние операции. Это в наших же интересах.
Получается нас водили за нос и мыть не надо?
Мир не чёрно-белый. На практике оттенков и нюансов гораздо больше. Каждый проект необходимо прорабатывать индивидуально. Конструкторам заказчика в содружестве с технологами производства. Отдайте технические вопросы – технарям. Как говорится, Кесарю – кесарево, а слесарю – слесарево. Задач, в которых действительно требуется отмывка печатных узлов не так много даже среди изделий 3 класса по IPC (класс С по ГОСТ) [18].
Дальше текст для технических специалистов. В нём больше конкретики и меньше общих рассуждений.
Как понять – мыть или не мыть?
Видимый остаток не всегда электропроводен, а чистая на вид поверхность не всегда свободна от ионов. Поэтому оценка только по внешнему виду недостаточна. Для надёжного монтажа печатных плат нужно понимать химию материалов, режим пайки и условия будущей эксплуатации. [15]
Начнём с самого начала – назначения изделия и в каких условиях оно работает.
- изделие будет работать при очень высокой влажности, конденсате или загрязнённой атмосфере?
- на плате есть высокоомные, высоковольтные или чувствительные аналоговые цепи?
- важен внешний вид?
С внешним видом всё просто. Есть проекты, которые должны выглядеть идеально. При этом длительная надёжность изделия вторична. Например, визитка:
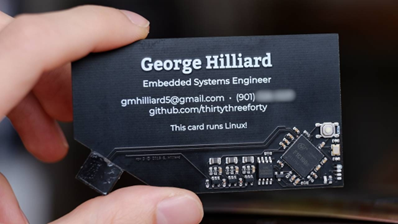
Но даже в этом случае стоит поискать паяльную пасту, оставляющую после пайки малое количество безотмывных остатков флюса. Товарный вид будет сохранён, а надёжность заметно повысится.
Ещё одно направление – высокоточное метрологическое оборудование. С одной стороны, это не изделия третьего класса, от которых зависит жизнь и здоровье людей. Но точность снимаемых ими параметров или генерируемых сигналов должна быть прецизионной.
Так же к остаткам флюса чувствительны высокоомные входы датчиков, медицинская электроника, высоковольтные цепи и устройства с очень низким энергопотреблением. Риск увеличивают высокая влажность, конденсат, напряжение между близкими проводниками, длительная непрерывная работа и плотная компоновка.
Если изделие предназначено для работы в доме, офисе или серверной с постоянной температурой и влажностью – есть простор для оптимизации расходов на отмывку. Если же изделие поедет в тропики, будет летать на самолёте или ходить по морю-океану по девять месяцев в году – есть повод задуматься. Почему это не 100% критерий для отмывки? У всех нас есть смартфоны, которые с нами летают на самолётах, бывают с нами отдыхе на море, мокнут под дождём, когда мы разговариваем и т.д. Как думаете, производитель отмывает их электроннику? Решение об отмывке должно быть результатом оценки, а не способом автоматически сократить себестоимость.
Ещё один критерий – нанесение лака. Для многих это железобетонный аргумент в пользу отмывки остатков флюса после пайки. А что, если я Вам скажу, что мыть перед лакировкой не всегда обязательно? Что некорректно подобранная отмывочная жидкость может ухудшить адгезию с поверхностью платы? Как отнесётесь к тому, что современные флюсы после корректной активации оставляют остатки на плате, не уступающие по сопротивлению изоляции поверхности отмытой плате? [18] Что будет, если Вы узнаете, что AIM Solder ещё 6 лет назад провела более 1000 тестов уретановых, акриловых и силиконовых лаков в сочетании с различными паяльными пастами, содержащими безотмывный флюс, и результаты показали, что остатки после использования паяльной пасты с безотмывными флюсами не создавали неразрешимых проблем после нанесения покрытия? [5] Проблемы возникали только в контрольной группе, когда конформное покрытие наносили на жидкий флюс.
Технарь обязан быть скептиком. Нам подавай альтернативные источники. Нужны обоснования? Пожалуйста.
Henkel/LOCTITE в своём каталоге [19] прямо пишет, что покрытия «совместимы с отраслевыми паяльными масками, безотмывными флюсами, металлизацией и материалами оснований» — то есть с их же пастами Multicore в первую очередь:
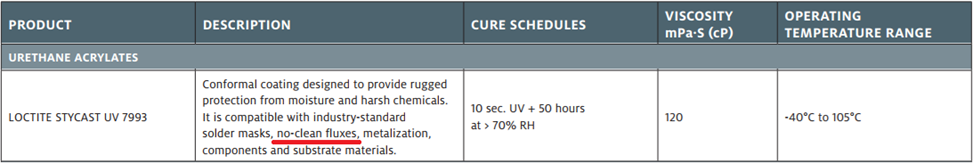
Electrolube/MacDermid Alpha прямо указывают на своей странице https://u.to/PhTiIg, что их материал UVFlex совместим с безотмывными пастами ALPHA CVP-390V, OM-353 и OM-340, и покрытие испытано на узлах с остатками флюса этих паст до 1000 термоциклов от −40 до +125°C.
Но это всё материалы иностранного производства. Зависимость от поставок материалов из недружественных стран не добавляет суверенитета. А есть отечественные флюсы? Конечно есть! Ещё в 90-х годах прошлого века был разработан такой флюс, как ФПС-6. Этот флюс термически поликонденсируемый и используются в температурном режиме, обеспечивающем получение влагозащитной термостойкой (~100°С) полимерной пленки толщиной 2…5 мкм, с сопротивлением изоляции не хуже 1010Ом и совместимой без удаления с влагозащитными уретановыми, эпоксидными и эпоксиэфирными лаками. При ручной пайке этот флюс даёт недополиконденсированные слои, но последующее лаковое покрытие полностью устраняет этот недостаток. Чтобы устранить и эту особенность был разработан флюс для ручной пайки, ремонта и доработки – ФПС-6НК. Время превентивной конденсации на отлип при 20°С составляет от 30с до 10мин в зависимости от количества нанесенного флюса, а полная конденсация наступает через 3 часа с образованием совместимой с лаками прозрачной пленки. [11]
В июльском выпуске 2020 года журнала SMT Magazine (Калифорния) колумнист главного отраслевого журнала Эрик Камден поделился крамольной мыслью о том, что ни одно конформное покрытие не может гарантировать отсутствие отказов. Более того, при определенных условиях использование некоторых покрытий, в частности с УФ-отверждением, способно даже ухудшить устойчивость сборки к сбоям, в том числе к появлению дендритов или росту оловянных «усов». Не пытайтесь с помощью конформного покрытия «замазать» другие потенциальные проблемы в плоскости неукоснительного соблюдения технологий и протоколов, использования качественного оборудования и материалов и т.п. Покрытие может отодвинуть во времени момент возникновения некоторых дефектов, но полностью устранить их — вряд ли. Его поддерживает и Тимоти О’Найл из AIM Solder. «Не замазывайте неизбежное». [5]
Волшебная таблетка найдена?
Причём давно. Все споры, рассуждения, тесты и исследования сводятся к одному – чистота обеспечивается заранее! Неожиданно, правда? Оказывается, чисто – не там, где моют, а там, где не пачкают.
Однако, безотмывный процесс не способен убрать загрязнения, уже имеющиеся на компонентах и платах. Все собираемые компоненты должны быть чистыми до и после сборки. Соблюдение технологической дисциплины и электронной гигиены – строго обязательно. Тем самым вопрос чистоты электронной сборки переносится с операции отмывки на входной контроль, хранение и культуру производства. [21] К таким выводам пришли не только зарубежные, но и наши светила [10-12].
Температурный профиль пайки должен полностью активировать флюс, чтобы остатки полностью поликонденсировались и их можно было оставить. Доля дефектов при пайке и после неё должна быть достаточно низкой, чтобы безотмывный процесс был приемлем.
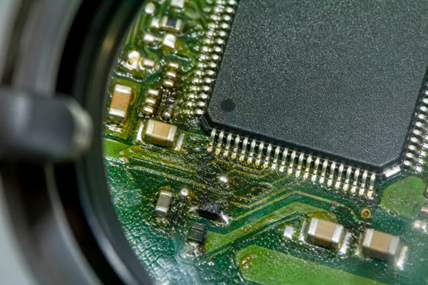
Так что правильный вопрос звучит не «как отмыть печатную плату?». Он звучит так: «какой остаток остался на плате, к чему он может привести в изделии и какие проблемы может принести сам процесс отмывки?». На низковольтной потребительской плате с настоящим безотмывным флюсом и без этапа лакирования легкий янтарный налет вполне допустим. [16]
Не убедил! У меня очень ответственное изделие. Хочу, чтобы было чисто.
Ну и как Вы собираетесь проверять, что плата чистая?
Есть 4 метода оценки чистоты электронной сборки:
- визуальный;
- измерение удельного сопротивления экстракта растворителя (тест R.O.S.E.);
- замер сопротивления изоляции;
- ионная хроматография.
Ещё раз. В электронике «чисто» — понятие не косметическое. То, что видно, обычно не опасно. Опасно то, чего не видно. Коричневые разводы канифоли, которые многих пугают, на надёжность почти не влияют. Канифоль гидрофобна и работает как защитное покрытие, запечатывая загрязнения в сухой среде. А вот невидимый ионный остаток — проводящий и потенциально коррозионный — как раз и есть источник отказов. Плата может выглядеть идеально вымытой и при этом быть ионной катастрофой. И наоборот: плата с видимой канифолью может годами работать без нареканий даже в Сочи. [20]
Ну может тогда тест R.O.S.E? Звучит солидно.
В [1] группа зарубежных исследователей исследовала методы контроля ионной чистоты печатных плат. Они взяли 6 различных флюсов, 20 растворителей — и вот что выяснилось. Для первого загрязнения ни один из 20-и растворителей не подошёл идеально. Для пяти из шести остатков современных безотмывочных флюсов, смесь 75%/25% ИПС/вода и при 25°C и при 40°C – неподходящий растворитель для измерения ионной чистоты. И только при 80°C – температуре, при которой ведут экстракцию для ионной хроматографии, смесь ИПС/вода даёт приемлемую картину. Растворяющая способность смеси ИПС/вода с температурой растёт и при 80°C флюсовые остатки размягчаются, что делает их более растворимыми. Но тут встаёт вопрос пожарной безопасности и практичности. Кто-то готов построить взрывозащищённое пожаробезопасное помещение, купить, установить, освоить дорогое оборудование для ионной хроматографии, содержать минимум двух химиков, способных работать с таким оборудованием? Сколько такое удовольствие будет стоить?
Остаётся SIR-тест + CAF-тест. Хоть один подрядчик предоставил Вам отчёт, подтверждающий качество отмывки, включающий данные о пройдённом тесте на сопротивление изоляции поверхности и электромиграцию? Эти тесты, конечно, не столь дорогостоящие, но требования те же: помещение, оборудование, расходные материалы, специалисты. Всё это стоит денег.
В большинстве задач не отмывать флюс правильнее: отмывка стоит нередко дороже самой пайки, и ненадёжна. Растворители работают не со всеми остатками no-clean флюсов, а у воды высокое поверхностное натяжение, и она физически не затекает туда, куда затёк низковязкий флюс. Но и надпись «no-clean» на этикетке сама по себе ничего не гарантирует. Поэтому безопасность остатков проверяют не на глаз, а замером сопротивления изоляции (SIR) в условиях, где проводящий остаток гарантированно себя проявит. [20]
И помните, если вы не можете организовать качественную отмывку, то ее лучше не проводить вообще, особенно при использовании «безотмывных» флюсов. [7, 8]
Список использованной литературы
1. «Методика исследования и испытаний влагозащитных покрытий, паяльных паст и технологических процессов». Д-р МАНФРЕД СУППА (MANFRED SUPPA), Lackwerke Peters GmbH + Co KG, Кемпен, Германия. Под редакцией к.х.н. Кузнецовой Татьяны Викторовны. Эксперт+. Сентябрь. 2014. №3
2. «Ionic Cleanliness Testing Research of Printed Wiring Boards for Purposes of Process Control». Mike Bixenman, D. B. A. — Kyzen Corporation; Ning-Cheng Lee, Ph. D. — Indium Corporation; Steve Stach — Austin American Technology. Доклад SMTAI, Октябрь 2009. Перевод и адаптация Даниил Фролов.
3. «Размышления об отмывке водосмываемых материалов». к.х.н. Кузнецова Татьяна Викторовна. Технологии в электронной промышленности, №8, 2013
4. «Пасты, припои, флюсы. Как выбрать материал, нужный именно Вам». к.х.н. Кузнецова Татьяна Викторовна. Технологии в электронной промышленности, №6, 2011
5. «Конформные покрытия». Вадим Чёрный. Технологии в электронной промышленности, №7, 2020
6. «Определение наиболее эффективного способа отмывки печатных узлов. Лабораторная работа». Василий Афанасьев. Поверхностный монтаж. №4(84), июль 2010
7. «Отмывка печатных узлов. Часть 1. Надуманная потребность или необходимость?». Алексей Ефремов. Компоненты и технологии, №6, 2004
8. «Отмывка печатных узлов. Часть 2. Рекомендации по выбору процесса отмывки». Алексей Ефремов. Компоненты и технологии, №7, 2004
9. «Отмывка печатных узлов. Часть 3. Возможные проблемы и методы их решения». Алексей Ефремов. Компоненты и технологии, №8, 2004
10. «Монтажные флюсы. Смывать или не смывать?» д. т. н. Аркадий Медведев. Компоненты и технологии, №4, 2001
11. «О паяльных флюсах, ионогенной патологии и сэре Уильяме Шекспире». к. т. н. Александр Парфёнов, Компоненты и технологии, №6, 2001
12. «Вопрос: “Мыть или не мыть?” – так и остался без ответа…» д. т. н., заслуженный технолог РФ, проф. Аркадий Медведев. Компоненты и технологии, №7, 2001
13. «Отмывать – “Прозоном”!» Александр Переятенец. Компоненты и технологии, №3, 2003
14. Pinfos L. Electrical insulation under moisture stress. Corporate Magazine of the Peters Group, Edition 29 May 2006.
15. «Отмывка печатных плат после монтажа: когда она необходима». Электроника+. https://electronicaplus.ru/blog/286-otmyvka-pechatnykh-plat-posle-montazha
16. «Стоит ли чистить печатную плату после пайки? Начните с остатков, напряжения и риска покрытия». Эйдан Тейлор (Aidan Taylor). Reverce PCB. https://u.to/0-ThIg 24 июля 2026
17. «Что такое технология и чем полезен технолог на производстве». к.х.н. Кузнецова Татьяна Викторовна. Технологии в электронной промышленности, №4, 2019
18. «Даёт ли остаток безотмывочного флюса надёжность на уровне отмытой платы?» Eric Bastow, технический доклад Indium Corporation (Form No. 100164 R0). Впервые представлен на IPC APEX 2020, Сан-Диего, США. Перевод и адаптация Даниил Фролов.
19. Loctite Printed Circuit Protection TechnoMelt © 2018 Henkel Corporation. All rights reserved. 12123/LT-6917 (01/18)
20. «Паяемость: мифы и заблуждения, которые мешают паять». Даниил Фролов. https://u.to/wRTiIg
21. «Безотмывочный процесс пайки». Dr. Ning-Cheng Lee, технический доклад (whitepaper) Indium Corporation. Перевод и адаптация Даниил Фролов
22. «Хулиномика 4.0: хулиганская экономика. Еще толще. Еще длиннее». Алексей Викторович Марков. ISBN 978-5-17-133558-8
Мы всегда рады сотрудничеству с новыми авторами. Если у вас есть уникальная экспертиза или просто качественный материал, полезный инженерам-разработчикам электроники, мы с удовольствием поделимся им на страницах раздела Авторские статьи. Присылайте свои статьи на почту articles@rezonit.ru